Transformer une barre brute en axe mécanique fonctionnel ne relève pas du hasard. Chaque opération d’usinage, chaque choix de matière et chaque paramètre de coupe conditionne la fiabilité de votre machine sur le long terme. Quand les tolérances se comptent en microns et que le mouvement doit rester précis sous charge, la qualité de fabrication devient le facteur décisif. Voici comment un axe métallique de précision prend forme, de la conception à la livraison.
Comment obtenir un axe métallique usiné avec la précision qu’exige votre machine ?
Un axe mécanique n’est pas une pièce anodine. Il guide un mouvement, transmet un effort, supporte une charge répétée. Pour remplir ce rôle sans défaillance, trois critères de fabrication s’imposent dès la définition du cahier des charges : la tolérance dimensionnelle, l’état de surface et le choix de la matière brute.
La tolérance dimensionnelle détermine dans quel intervalle le diamètre réel de votre axe peut s’écarter de la cote nominale. Un écart trop large génère du jeu, des vibrations, une usure prématurée. L’état de surface conditionne le comportement tribologique de la pièce : un Ra trop élevé accélère la dégradation des roulements ou des paliers en contact. La matière, enfin, doit répondre aux contraintes mécaniques et thermiques propres à votre application, qu’il s’agisse d’un acier traité, d’un inox ou d’un alliage spécifique.
Ces trois paramètres forment un ensemble cohérent que seul un usineur spécialisé sait maîtriser simultanément. Pour explorer une gamme d’axes métalliques répondant à ces critères, consultez les choisir un axe métallique sur mesure et identifiez la solution adaptée à votre besoin.
Tournage et fraisage : les opérations qui déterminent la qualité d’une pièce
La fabrication d’un axe repose sur deux grandes familles d’opérations d’usinage, chacune intervenant à une étape précise du processus.
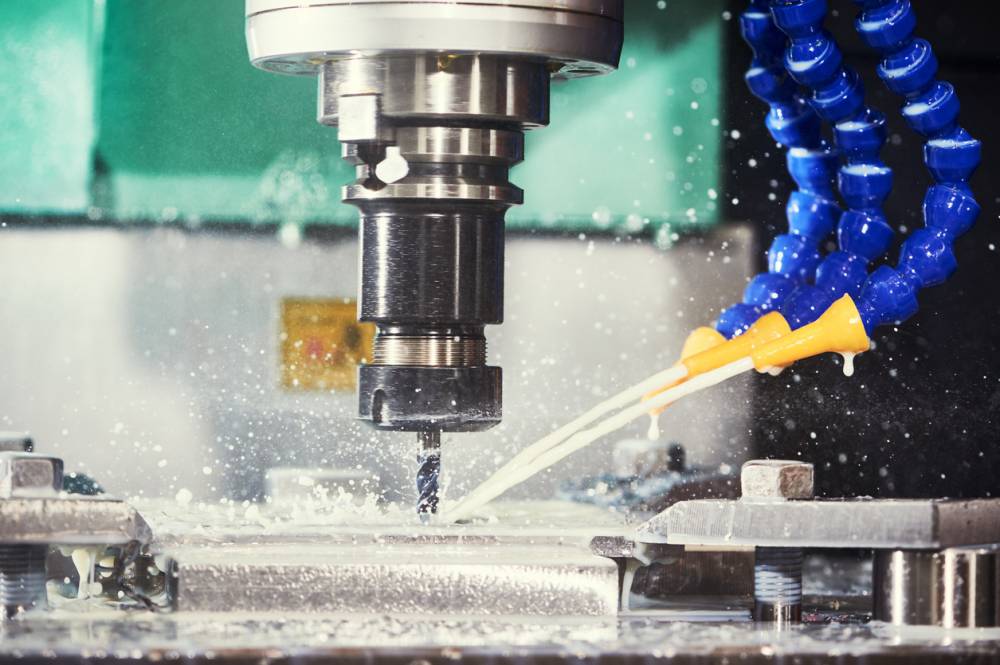
Le tournage constitue l’opération centrale. La pièce brute tourne sur elle-même pendant qu’un outil coupant enlève de la matière par passes successives. C’est cette rotation qui permet d’obtenir la cylindricité et la concentricité requises. Le tournage de dégrossissage retire les excédents de matière rapidement ; le tournage de finition affine le diamètre avec une précision qui peut atteindre quelques microns. Pour un diamètre nominal compris entre 30 et 50 mm, la norme ISO 286-2:2010 fixe un intervalle de tolérance IT6 à 16 µm et IT7 à 25 µm, deux niveaux de précision courants pour les axes mécaniques de qualité industrielle. Atteindre ces valeurs exige une maîtrise rigoureuse des paramètres de coupe : vitesse de rotation, avance, profondeur de passe, et un arrosage adapté pour évacuer les copeaux et contrôler la température de l’outil.
Le fraisage intervient lorsque l’axe nécessite des formes non cylindriques : épaulements, rainures de clavette, plats d’immobilisation. Sur un centre d’usinage multi-axes, la pièce est maintenue fixe pendant que l’outil tourne et se déplace selon les trajectoires programmées. La gestion des copeaux y est différente du tournage, mais l’arrosage reste indispensable pour préserver la durée de vie des outils et garantir la qualité des surfaces usinées. C’est la combinaison précise de ces deux opérations qui confère à l’axe ses caractéristiques définitives.
De la conception à la réalisation : comment naît un axe usiné en France
Avant qu’un seul copeau ne tombe, votre axe existe déjà sous forme numérique. Le bureau d’études traduit vos exigences fonctionnelles en plan coté, définit les tolérances, sélectionne la matière brute et prépare le programme d’usinage via un logiciel de CAO/FAO. Cette phase de conception conditionne toute la suite : une cote mal définie ou une matière inadaptée se paie en rebuts ou en reprises coûteuses.
En atelier, le programme est chargé sur le centre d’usinage. L’opérateur positionne la pièce brute, vérifie les origines, lance le cycle. Les opérations s’enchaînent selon la gamme établie : tournage, fraisage, éventuellement rectification si la tolérance l’exige. À chaque étape critique, un contrôle dimensionnel valide la conformité de la pièce avant de passer à l’opération suivante.
Faire fabriquer votre axe en France présente des avantages concrets : les échanges avec le bureau d’études sont directs, les délais de livraison maîtrisés, et la traçabilité de la matière assurée. Que vous ayez besoin d’une nouvelle pièce conçue de zéro ou d’une reproduction à l’identique d’un axe existant usé ou cassé, un atelier français spécialisé peut répondre aux deux cas avec la même rigueur. La réalisation en série ou à l’unité suit le même processus de contrôle, ce qui garantit une constance qualité quelle que soit la quantité commandée.
Un axe métallique usiné avec soin, c’est une machine qui tient ses performances dans la durée. La précision obtenue en atelier se traduit directement par moins d’arrêts non planifiés, une durée de vie prolongée des composants associés et une fiabilité accrue de votre ligne de production. Confier la fabrication de vos axes à un spécialiste de l’usinage, c’est investir dans la continuité de votre outil industriel plutôt que de subir les conséquences d’une pièce hors tolérance.


