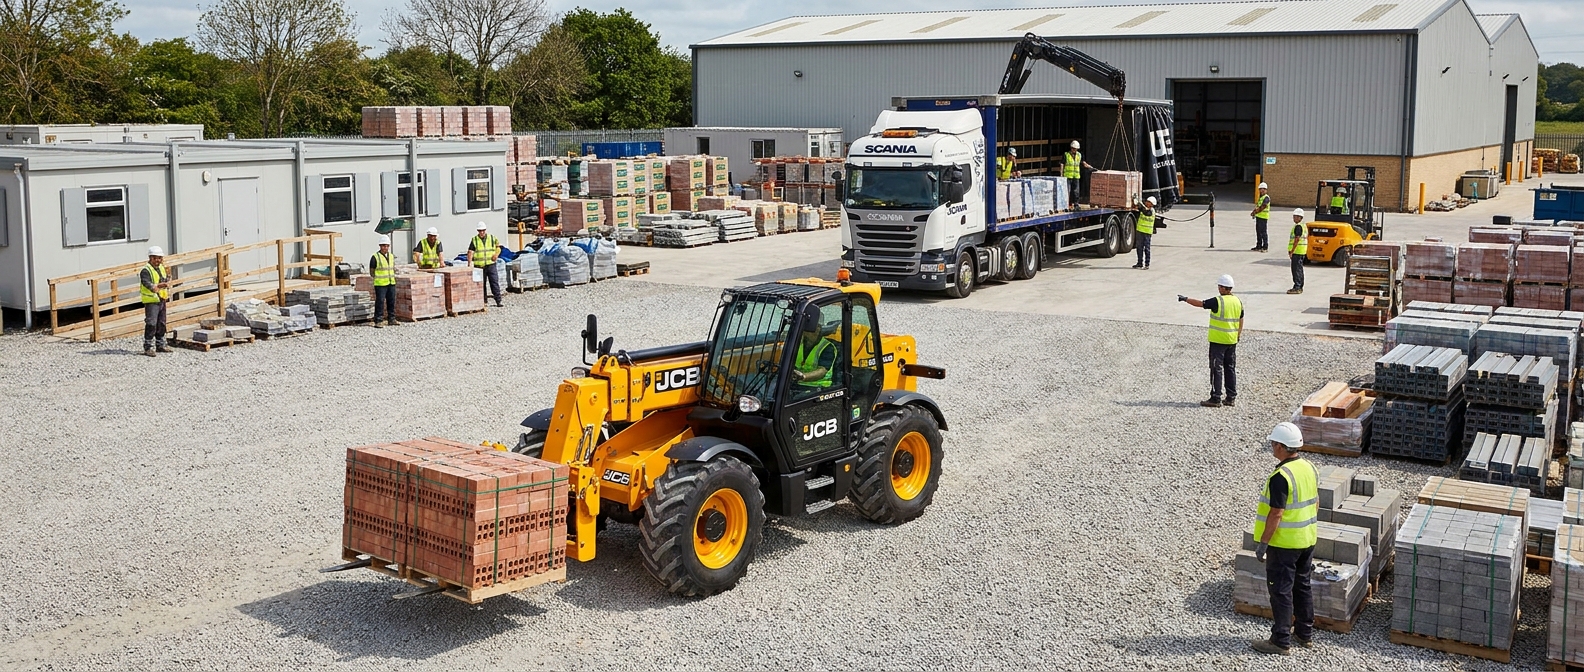
Sur un chantier ou dans un site de production, les matériaux bougent en permanence. Gravats, granulats, béton, matières premières… Tout doit arriver au bon endroit, au bon moment, sans bloquer les équipes ni créer de risques. Et pourtant, la logistique interne reste souvent le parent pauvre de l’organisation chantier.
Optimiser le transport de matériaux sur site n’est pas une question de confort. C’est une condition directe de la productivité, de la sécurité des opérateurs, et du respect des délais.
Pourquoi la logistique interne est souvent sous-estimée
Sur un chantier classique, les pertes de temps liées aux déplacements de matériaux peuvent représenter une part significative du temps de travail des équipes. Un ouvrier qui attend une livraison interne, qui transporte à la main ce qui pourrait être acheminé mécaniquement, ou qui doit contourner un flux mal organisé – c’est du temps et de l’énergie perdus.
Le problème vient souvent de l’absence de réflexion en amont sur les flux. On pense au planning des travaux, aux approvisionnements externes, mais rarement à l’organisation des mouvements internes au site. Résultat : des va-et-vient improvisés, des zones encombrées, et des incidents qui auraient pu être évités.
Les principes d’une organisation des flux efficace
Structurer la logistique interne repose sur quelques principes simples, mais qui demandent une vraie discipline d’organisation.
Cartographier les flux avant de commencer
La première étape consiste à identifier les trajets récurrents sur le site : d’où viennent les matériaux, où vont-ils, combien de fois par journée ? Cette cartographie permet de repérer les goulots d’étranglement et de définir des axes de circulation prioritaires. C’est aussi à ce stade qu’on décide quels flux peuvent être mécanisés ou automatisés.
Distinguer les flux par nature de matériau
Tous les matériaux ne se transportent pas de la même façon. Un distinguo simple s’impose :
- Matériaux en vrac (granulats, sables, déchets de découpe) : convoyage mécanique ou bande transporteuse
- Pièces unitaires ou palettes : chariots, grues, monte-matériaux
- Liquides ou matières semi-fluides (béton, mortier) : pompage ou convoyeurs adaptés
- Déchets et gravats : goulotte, benne, convoyeur évacuateur
Chaque catégorie a sa solution. Vouloir tout traiter de la même façon est souvent la source de pertes de temps ou d’incidents.
Le convoyeur industriel : une solution sous-utilisée sur chantier
Le convoyeur est couramment utilisé en industrie agroalimentaire ou pharmaceutique. Sur les sites de construction ou de production BTP, il reste encore trop souvent absent – alors qu’il répond précisément aux contraintes de ces environnements.
Faire appel à un spécialiste dans la fabrication de convoyeurs permet d’obtenir un équipement conçu sur mesure, adapté à la configuration exacte du site, aux matériaux transportés et aux cadences imposées. Ce type de solution évite de recourir à des équipes dédiées au seul transport interne, libère les opérateurs pour les tâches à valeur ajoutée, et réduit mécaniquement les risques liés à la manutention manuelle.
BENNE SA, fabricant français basé à Castres, propose des convoyeurs industriels sur mesure pour de nombreux secteurs d’activité, y compris l’industrie du bâtiment. Chaque projet est étudié selon les contraintes spécifiques du site : encombrement disponible, nature des matériaux, débit souhaité, intégration avec les postes de travail existants.
Sécurité et gain de temps : les deux bénéfices concrets
Automatiser ou mécaniser le transport de matériaux ne répond pas seulement à un objectif de productivité. La sécurité est directement concernée.
Moins de manutention manuelle, moins d’accidents
Les troubles musculo-squelettiques (TMS) et les accidents liés aux charges sont parmi les risques professionnels les plus fréquents dans le BTP et l’industrie. Réduire la manutention manuelle répétitive, c’est aussi réduire l’exposition à ces risques. Un opérateur qui pilote un convoyeur depuis un poste de contrôle n’est pas exposé de la même façon que celui qui transporte des charges à la main plusieurs fois par heure.
Des délais mieux tenus
Un flux régulier et mécanisé supprime les aléas humains : retards de livraison interne, files d’attente aux zones de chargement, ruptures de stock sur poste. Le matériau arrive au bon endroit, au bon moment, sans dépendre d’une disponibilité opérateur. C’est ce régularité qui permet de tenir un planning serré.
Intégrer la logistique dans la phase de préparation
Le bon moment pour travailler sur l’organisation des flux, c’est avant le démarrage – pas en cours de chantier. Les ajustements en cours de production coûtent toujours plus cher que ceux anticipés en phase de conception.
Quelques questions à se poser dès la phase préparatoire :
- Quels sont les flux récurrents et leur volume quotidien estimé ?
- Y a-t-il des zones difficiles d’accès qui justifient un équipement spécifique ?
- Quel est le coût réel de la manutention manuelle sur la durée du chantier ?
- Une solution mécanisée est-elle rentable sur cette durée ?
Ces questions permettent de comparer objectivement le coût d’un équipement de convoyage avec celui d’une organisation entièrement manuelle. Dans beaucoup de configurations, le calcul penche rapidement en faveur de la mécanisation, surtout sur des projets de longue durée ou à fort volume de matériaux.
Une logistique chantier bien pensée, c’est moins d’accidents, moins de retards, et des équipes qui travaillent dans de meilleures conditions. Ça commence par un diagnostic honnête des flux existants, et parfois par le choix d’équipements industriels adaptés plutôt que de continuer à improviser.